内容摘要
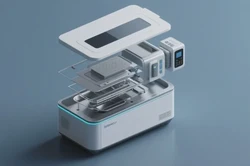
一、设备概述与工作原理 1.1 设备构成 极片辊压设备是一种精密制造机械,主要用于锂电池极片生产过程中,对负极或正极片进行均匀、精确的辊压,以提高极片的密度和孔隙率,从而提升电池的能量密度和循环性能。其核心部件通常包括: 进料系统: 负责将极片平整、连续地送入辊压区域。 辊压单元: 由一对高精度、高硬度的辊轮组成,是实现辊压的核心。辊轮的直径、表面精度、硬度以及平行度直接影响辊压效果。
一、设备概述与工作原理
1.1 设备构成
极片辊压设备是一种精密制造机械,主要用于锂电池极片生产过程中,对负极或正极片进行均匀、精确的辊压,以提高极片的密度和孔隙率,从而提升电池的能量密度和循环性能。其核心部件通常包括:
进料系统: 负责将极片平整、连续地送入辊压区域。
辊压单元: 由一对高精度、高硬度的辊轮组成,是实现辊压的核心。辊轮的直径、表面精度、硬度以及平行度直接影响辊压效果。
张力控制系统: 确保极片在进料和出料过程中保持适当的张力,防止起皱或断裂。
出料系统: 将辊压完成的极片平整地收集。
控制系统: 包括PLC控制、人机界面(HMI)等,用于监测和调节辊压压力、速度、张力等关键参数。
安全防护装置: 确保操作人员的安全。
1.2 工作原理
极片辊压设备的工作原理是利用一对相对转动的精密辊轮,在设定的压力下,对锂电池极片进行连续的挤压。
施压过程: 通过液压或机械系统,将上辊轮施加给下辊轮一个精确的压力。
材料变形: 极片在通过两个辊轮之间的间隙时,受到巨大的挤压力,活性物质层被压缩,密度增加,孔隙结构发生改变。
关键参数: 辊压过程中的关键参数包括辊压压力、辊压速度、辊缝(两个辊轮之间的间隙)、极片厚度以及极片材质等。这些参数的精确控制是实现理想辊压效果的关键。
二、极片辊压设备操作流程详解
本节将详细介绍极片辊压设备从准备到完成的整个操作流程,并辅以三维动画制作流程的演示,以更直观地展示各个环节。
2.1 准备阶段
在正式开始辊压之前,充分的准备工作至关重要,这直接关系到生产效率、产品质量和设备安全。
2.1.1 设备检查与调试
外观检查: 检查设备各部件是否有松动、损坏或异常,油路、气路是否连接正常,润滑是否到位。
电气检查: 检查电源连接是否牢固,控制柜内指示灯是否正常,急停按钮是否有效。
辊轮检查: 检查辊轮表面是否有划痕、毛刺或污染物,确保辊轮的清洁度和精度。
张力系统调试: 设定并调试进出料张力,确保极片在传送过程中平稳。
压力系统调试: 预设辊压压力值,并进行初步的压力测试。
2.1.2 原材料准备
极片检查: 检查待辊压的极片是否平整、无破损、无异物沾染,厚度是否符合工艺要求。
物料放置: 将极片卷材按照要求正确安装到进料装置上。
2.1.3 工艺参数设置
辊压压力设定: 根据电池型号和工艺要求,在人机界面上输入精确的辊压压力值。
辊缝设定: 根据工艺要求设定辊轮之间的间隙。
辊压速度设定: 根据极片材质和生产效率要求,设定辊轮的转速。
张力参数设定: 根据极片特性设定进出料的张力值。
2.2 启动与运行阶段
在完成所有准备工作后,即可按照预设流程启动设备并进行辊压。
2.2.1 启动设备
电源开启: 打开设备总电源。
系统自检: 设备启动后,会自动进行系统自检。
安全确认: 确认所有安全防护措施已到位,操作区域无人员。
启动运行: 在人机界面上点击“启动”按钮,设备开始按照设定程序运行。
2.2.2 进料与辊压
极片进料: 进料系统启动,将首卷极片平稳、连续地送入辊压区域。三维动画演示中,会生动展示极片如何从卷盘上展开,并通过导辊进入辊压单元。
辊压过程: 极片在两个精密辊轮之间经过,受到设定的压力挤压。此时,动画会重点展示辊轮的高速运转以及极片在压力下的形变过程,强调活性物质被压缩,厚度均匀减小的细节。同时,会模拟显示辊压过程中实时变化的极片厚度、张力等参数。
速度与张力控制: 设备会根据设定的参数,自动调整辊轮转速和极片张力,以保证辊压的稳定性和一致性。动画会模拟显示这些参数在HMI上的实时变化曲线。
2.2.3 过程监控与调整
实时数据监测: 操作人员通过人机界面实时监控辊压压力、速度、极片厚度、张力等关键参数。动画会以数据图表和仪表盘的形式直观呈现。
异常报警与处理: 当设备运行出现异常(如张力过大、温度过高、极片断裂等)时,系统会自动触发声光报警,并根据预设程序进行相应的停机或安全处理。动画会模拟这些报警场景以及操作人员的应急处理过程。
工艺参数微调: 根据生产过程中收集的数据和实际效果,操作人员可以对辊压压力、辊缝、速度等参数进行微调,以优化辊压质量。动画会演示操作人员如何通过界面进行参数的修改和确认。
2.3 收料与换卷阶段
当一卷极片辊压完成后,需要进行收料和准备下一卷的辊压。
2.3.1 结束辊压与收料
换卷信号: 当检测到当前极片卷即将用完时,设备会自动发出换卷信号,或由操作人员手动触发。
减速与停止: 在换卷前,设备会适当减速,并最终停止在有利的换卷位置。
出料整理: 将辊压完成的极片平整地收集到出料装置上,必要时进行分切。动画会展示自动收卷或人工收卷的过程。
2.3.2 换卷操作
旧卷卸载: 将已辊压完成的极片卷从收卷装置上卸下。
新卷安装: 将新的极片卷按照正确的方向安装到进料装置上,并固定好卷头。
卷头连接: 将新卷的卷头与上一卷的卷尾进行连接(如使用胶带粘合或自动接料装置),确保极片连续性。动画会详细展示卷头连接的各种方式。
张力复位: 重新调整新卷的张力,确保其符合工艺要求。
2.3.3 状态恢复与继续生产
系统复位: 确认换卷操作完成,并进行必要的系统参数复位。
继续运行: 在确认一切正常后,重新启动设备,开始新一卷极片的辊压生产。
2.4 清洁与维护阶段
定期的清洁和维护是保证设备长期稳定运行和产品质量的关键。
2.4.1 日常清洁
辊轮清洁: 辊压完成后,使用专用清洁剂和工具彻底清洁辊轮表面,去除可能残留的活性物质粉尘或污染物。动画会演示清洁辊轮的正确方法,强调细节的清除。
设备表面清洁: 清洁设备外壳、台面、传送带等表面,保持车间整洁。
收集废料: 及时清理辊压过程中产生的废料和包装物。
2.4.2 定期维护
润滑检查: 检查设备各运动部件的润滑情况,及时添加润滑油或润滑脂。
易损件检查: 定期检查易损件(如密封件、轴承、传送带等)的磨损情况,及时更换。
电气系统检查: 定期检查电气连接是否松动,线路是否老化,确保电气安全。
精度校准: 定期对辊压辊轮的平行度和间隙进行校准,确保辊压精度。
三、三维动画制作在极片辊压设备流程演示中的优势
三维动画制作能够以直观、生动、精确的方式展示极片辊压设备的复杂操作流程,具有以下显著优势:
可视化操作: 将抽象的工艺步骤转化为具体的视觉图像,让操作人员更容易理解和掌握。
细节呈现: 能够放大和展示关键的局部细节,如辊轮间的挤压过程、活性物质的变化、张力调节的微小动作等,这是平面图或文字难以比拟的。
危险环节模拟: 可以安全地模拟设备运行过程中可能出现的危险情况(如卡料、断带等)以及相应的应急处理措施,提高操作人员的安全意识。
参数变化直观化: 通过动态图表和数据模拟,直观展示辊压压力、速度、厚度等关键参数的变化趋势,帮助操作人员更好地理解参数对产品质量的影响。
多角度展示: 可以从不同角度、不同剖面展示设备内部结构和工作状态,加深理解。
培训效率提升: 极大地提高了新员工培训的效率和质量,缩短了培训周期。
远程指导与支持: 便于进行远程技术指导和故障排查。
通过三维动画制作,可以构建一个逼真的虚拟操作环境,让学习者在安全、可控的环境中反复练习,熟练掌握极片辊压设备的各项操作技能,有效提升生产效率和产品良品率。
三维动画制作、工业流程演示动画、机械设备展示动画找【宿迁极维视觉】
关键词:三维动画制作
需要制作三维动画或宣传片?
极维视觉传媒:15 年+ 工业动画经验,3100+ 企业的选择。