内容摘要
一、 硬质材料剖刮削工艺概述 硬质材料,如金属合金、陶瓷、复合材料等,因其优异的物理性能,被广泛应用于航空航天、汽车制造、精密仪器等高端领域。然而,其高硬度也给加工带来了巨大挑战。硬质材料剖刮削 作为一种重要的去除材料加工工艺,通过刀具与工件之间的相对运动,实现对材料的切除,以获得所需的形状和尺寸。这种工艺通常涉及高精度、高效率的机械操作,对刀具材料、切削参数、冷却润滑等都有严格的要求。
一、 硬质材料剖刮削工艺概述
硬质材料,如金属合金、陶瓷、复合材料等,因其优异的物理性能,被广泛应用于航空航天、汽车制造、精密仪器等高端领域。然而,其高硬度也给加工带来了巨大挑战。硬质材料剖刮削作为一种重要的去除材料加工工艺,通过刀具与工件之间的相对运动,实现对材料的切除,以获得所需的形状和尺寸。这种工艺通常涉及高精度、高效率的机械操作,对刀具材料、切削参数、冷却润滑等都有严格的要求。
剖刮削工艺的原理在于利用刀具的锋利刃口施加切削力,克服材料的内聚力,将部分材料分离。根据加工目的和刀具形状的不同,剖刮削又可以细分为多种具体加工方式,例如:
刨削(Planing):刀具沿直线往复运动,主要用于加工平面。
插削(Slotting):刀具沿直线往复运动,用于加工沟槽或键槽。
刮削(Scraping):利用刮刀进行精修,以获得极高的表面光洁度和尺寸精度。
车削(Turning):工件旋转,刀具直线进给,用于加工回转体零件。
铣削(Milling):刀具旋转,工件直线或曲线进给,可加工平面、沟槽、曲面等。
理解这些基本的剖刮削方式,对于深入了解硬质材料剖刮削机械流程演示动画的制作至关重要,因为动画需要准确地呈现这些运动和切削过程。
二、 硬质材料剖刮削的关键机械流程解析
硬质材料的剖刮削过程并非简单的“切削”,而是涉及一系列精密协调的机械动作。一个完整的剖刮削流程,通常包含以下几个关键环节:
1. 刀具准备与安装
刀具选型:针对不同的硬质材料,需要选用不同材质(如硬质合金、高速钢、立方氮化硼CBN、聚晶金刚石PCD等)和几何形状的刀具。
刀具预处理:可能包括刃磨、涂层处理,以提高切削性能和耐用性。
刀具安装:将刀具精确地固定在机床刀架上,确保其几何位置和角度的准确性。这通常通过刀柄、夹头等附件实现。
2. 工件定位与夹持
定位基准:为确保加工精度,工件必须被精确地定位在一个稳定的参考系中。
夹持方式:根据工件的形状和尺寸,选择合适的夹持方式,如卡盘、虎钳、专用夹具等。夹持力必须足够大以抵抗切削力,同时又不能对工件造成过度变形。
预紧与校准:在正式加工前,可能需要对工件进行预紧或校准,以消除安装误差。
3. 机械驱动与运动控制
主轴驱动:提供刀具或工件的旋转动力(如车削、铣削),主轴转速是关键的切削参数。
进给系统:控制刀具或工件沿特定方向的直线或曲线运动,如进给丝杠、直线电机等。
伺服控制:现代机床多采用伺服电机和闭环控制系统,实现对速度、位置和加速度的精确控制,确保加工轨迹的平稳与准确。
刀具路径规划:通过数控程序(G代码、M代码)来定义刀具的运动轨迹,实现自动化加工。
4. 切削过程的实施
切削参数设定:包括切削速度、进给量、切削深度等。这些参数的优化直接影响加工效率、表面质量和刀具寿命。
冷却润滑:在切削过程中,会产生大量的热量和切屑。通过切削液进行冷却和润滑,不仅能降低切削温度,减少刀具磨损,还能带走切屑,防止其再次切削,提高加工表面质量。
切屑管理:产生的切屑需要被及时有效地排出,避免堆积导致刀具损坏或加工中断。
5. 刀具与工件的相对运动
这是硬质材料剖刮削的核心。动画制作需要重点突出以下几种典型的相对运动:
车削动画:展示工件高速旋转,刀具沿工件轴向或径向直线进给,形成圆柱面、端面、锥面等。可以细分为外圆车削、内圆车削、端面车削等。
铣削动画:展示刀具高速旋转,工件沿直线(直线铣削)或曲线(曲面铣削)进给,形成平面、沟槽、齿轮、复杂曲面等。可区分端面铣削、周边铣削、立式铣削、卧式铣削等。
刨削/插削动画:展示刀具作直线往复运动,工件作直线进给运动,适用于加工大型平面或长沟槽。
刮削动画:展示刮刀以非常小的切削深度和进给量,沿着工件表面“刮擦”的精细动作,重点在于表现其去除微小凸起,达到镜面般光洁度的效果。
三、 硬质材料剖刮削机械流程演示动画制作要点
制作一部高质量的硬质材料剖刮削机械流程演示动画,需要深入理解机械原理,并将其转化为直观、准确的视觉语言。以下是一些关键的制作要点:
1. 准确的机械模型与运动模拟
三维建模:需要根据实际机械结构,建立高精度的三维模型,包括机床本体、主轴、刀架、进给机构、刀具、工件等所有关键部件。
物理引擎应用:利用三维动画软件中的物理引擎,模拟切削过程中刀具与工件的碰撞、力的传递、材料的形变与去除过程。这需要精确设置材料属性(硬度、韧性、切削力系数等)和运动参数。
运动轴的绑定与动画:将模型中的各个部件进行轴的绑定,并根据实际机械的运动规律,赋予主轴旋转、进给轴移动、刀具姿态调整等动画效果。
2. 切削过程的视觉化表现
材料去除效果:这是动画的核心亮点。需要通过粒子系统、布尔运算、或者专门的切削模拟插件,来逼真地展现材料被切削下来的过程,包括切屑的形成、分离、飞溅等。对于硬质材料,切屑的形态(如条状、粉末状)也需要根据实际情况进行表现。
切削力的可视化:可以通过颜色变化、力场效果、应力纹理等方式,直观地展示刀具切削点产生的强大切削力,以及力在刀具和工件上的传递。
冷却润滑效果:模拟切削液的喷射、流淌、冷却作用,以及它如何包裹刀具和工件,带走切屑。
表面质量的体现:通过高亮度的反射、精细的纹理,来表现加工后光洁的表面,或者根据需要,用放大细节或纹理变化来指示加工精度。
3. 关键参数与工艺流程的呈现
参数叠加显示:在动画的关键节点,可以叠加显示相关的加工参数,如转速(RPM)、进给量(mm/min)、切削深度(mm)、刀具寿命(小时)等,增强信息的传达效率。
时间轴与事件标记:通过时间轴或关键帧标记,清晰地展示整个加工流程的各个环节,如换刀、工件装夹、开始切削、结束加工等。
流程节点提示:可以在屏幕上用文字或图形提示当前所处的加工阶段,引导观众理解整体流程。
4. 动画的重点突出与节奏控制
慢动作与特写镜头:对于关键的切削动作、刀具与工件的接触瞬间、切屑的形成过程,可以使用慢动作和特写镜头来放大细节,帮助观众看清微观的加工机理。
多视角切换:根据需要,切换不同的观察视角,如俯视、侧视、正视,以及内部视角(如刀具内部视角观察切削),以提供更全面的信息。
背景音乐与音效配合:选择适当的背景音乐烘托气氛,并配合真实的机械运转声、切削声、切屑飞溅声等音效,提升观影的沉浸感和真实感。
5. 针对不同硬质材料的定制化表现
金属合金:切屑通常为条状或带状,加工时可能伴有火花。
陶瓷材料:加工时易碎,切屑多为粉末状或细小颗粒,加工过程中对振动和温度控制要求极高。
复合材料:材料成分复杂,可能出现纤维断裂、基体剥离等现象,加工时可能需要特殊的刀具和加工参数。动画需要根据所模拟的具体材料特性进行细致的调整。
四、 案例分析:硬质合金刀具的精密切削演示
以硬质合金刀具加工一件高精度零件为例,其硬质材料剖刮削机械流程演示动画可以这样设计:
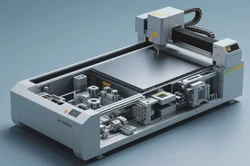
开场:展示一台高精度数控铣床的全景,机械臂正在精准地将一块金属毛坯件安装到工作台上。
- 画面焦点:金属毛坯件的精密装夹,数控系统界面上的工件坐标系设置。
刀具更换:自动刀库旋转,将一把锋利的硬质合金铣刀准确地安装到主轴上。
- 画面焦点:刀具更换过程的平滑与精准,刀具的材质(高光泽度的金属质感)和几何形状。
首道工序 - 平面铣削:主轴高速旋转,铣刀开始接触工件表面,以细微的切削深度进行平面铣削。
- 画面焦点:
- 慢动作特写:铣刀刀刃与工件材料接触的瞬间。
- 粒子效果:硬质合金切屑以细碎的粉末状形式被切削下来,被切削液冲走。
- 高亮区域:显示当前铣削参数:转速5000 RPM, 进给量300 mm/min, 切削深度0.2 mm。
- 切削液流淌:切削液喷射到刀具与工件接触区域,带走热量和切屑。
- 画面焦点:
第二道工序 - 槽铣:刀具进行轴向进给,在工件上加工出精密槽。
- 画面焦点:
- 刀具路径模拟:屏幕一角显示预设的刀具运动轨迹图。
- 内部视角:从刀具内部观察槽的形成过程,强调侧刃的切削作用。
- 精度提示:显示加工槽的宽度公差为±0.01 mm。
- 画面焦点:
精修与光洁度提升:使用更精密的刀具,以极低的切削深度和进给量对关键表面进行刮削或精銑。
- 画面焦点:
- 高光反射:工件表面呈现出镜面般的光泽。
- 切屑变化:切屑变得非常细微,几乎成油性。
- 放大细节:展示刮削后表面极低的粗糙度值(Ra 0.8 μm)。
- 画面焦点:
加工完成与展示:工件从机床上卸下,展示其精密的加工效果。
- 画面焦点:高精度零件的整体外观,关键尺寸的标注。
- 总结性信息:屏幕上总结本次加工的关键技术优势:高精度、高效率、优良的表面质量。
通过这样的流程设计和画面表现,能够非常清晰地向观众展示硬质材料剖刮削的复杂机械动作、关键加工细节以及最终的加工效果,对于理解、学习和营销都具有重要的价值。
三维动画制作、工业流程演示动画、机械设备展示动画找【宿迁极维视觉】
关键词:流程演示动画
需要制作三维动画或宣传片?
极维视觉传媒:15 年+ 工业动画经验,3100+ 企业的选择。